Uçak motorlarında boroskop incelemesi nasıl yapılır? Türbin kanatçıklarında çatlak, erozyon, FOD, yanma, kaplama kaybı ve tip rub gibi hasarların boroskop ile tespiti ve değerlendirilmesi.
Modern turbofan ve turboshaft motorların içerisinde, normal bir görsel kontrol sırasında erişilemeyecek yüzlerce kritik komponent bulunur. Kompresör ve türbin kanatları, yanma odası, nozzle guide vane’ler ve diğer sıcak bölüm komponentleri yüksek sıcaklık, basınç, titreşim ve yabancı madde etkileri altında çalışır. Bu komponentlerin durumunu kontrol etmek için motorun tamamen sökülmesi hem zaman hem de maliyet açısından ciddi bir yük oluşturur. Boroskop incelemesi tam olarak bu noktada devreye girer.
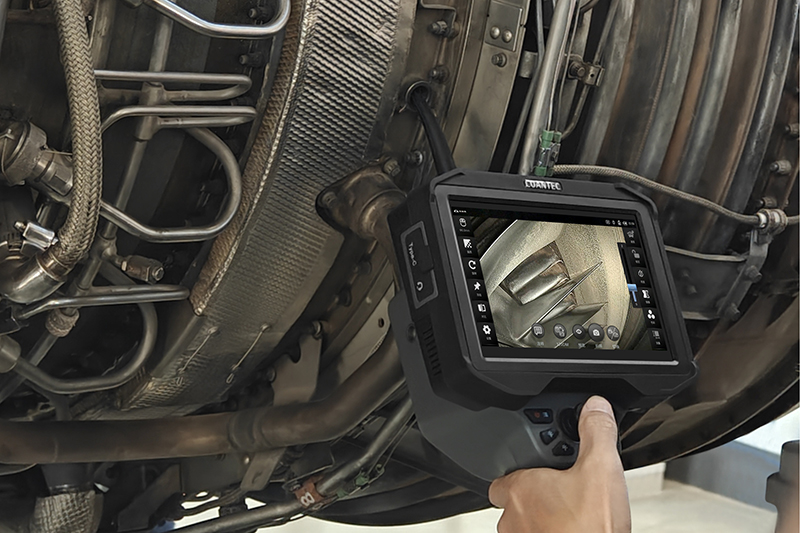
Borescope veya videoscope olarak adlandırılan sistemler, küçük çaplı bir kamera ve aydınlatma sistemine sahip probun motor üzerindeki uygun erişim noktalarından içeri gönderilmesini sağlar. Teknisyen, probun ucundaki görüntüyü bir ekran üzerinden gerçek zamanlı olarak izleyerek motorun içindeki komponentleri değerlendirir. Bu yöntem, havacılıkta Remote Visual Inspection (RVI) kapsamında kullanılan önemli bir non-destructive inspection yaklaşımıdır.
Boroskop Nedir ve Nasıl Çalışır?
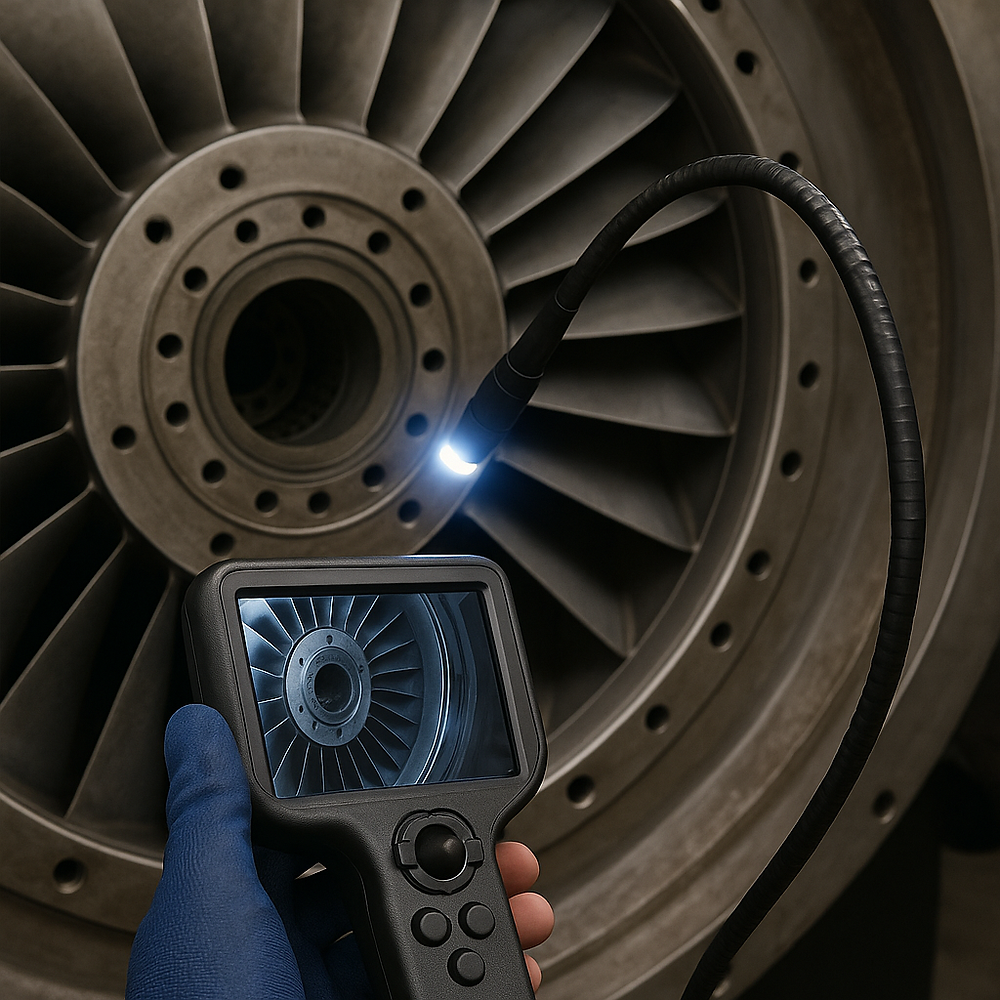
Klasik fiberscope sistemlerinde görüntü fiber optik demet üzerinden taşınırken modern videoscope sistemlerinde probun ucunda minyatür bir kamera bulunur. Özellikle artiküle edilebilir problarda teknisyen, prob ucunun yönünü kontrol ederek motor içerisindeki belirli bölgelere ulaşabilir. Prob çapı, çalışma uzunluğu, görüş açısı, görüntü çözünürlüğü ve uç optiği seçimi yapılacak inspection task’a göre büyük önem taşır.
Bir Boroskop İncelemesi Nasıl Gerçekleştirilir?
Gerçek bir uçak motoru incelemesinde boroskopu motora sokup rastgele etrafa bakmak yeterli değildir. Inspection, ilgili motor üreticisinin bakım dokümanında tanımlanan erişim noktaları, rotasyon yönü, inceleme bölgeleri ve kabul kriterleri takip edilerek gerçekleştirilir. Özellikle yüksek basınç türbini gibi kritik bölgelerde belirli blade stage’lerinin sistematik olarak taranması gerekir.
İlk aşamada motorun ilgili bölgesine erişim sağlayan inspection port veya borescope plug belirlenir. Motorun güvenli hale getirilmesinin ardından prob dikkatli şekilde içeri ilerletilir. Kamera görüntüsü üzerinden komponentler takip edilir ve gerektiğinde rotor manuel olarak uygun prosedüre göre çevrilerek blade’lerin farklı yüzeyleri görüntülenir.
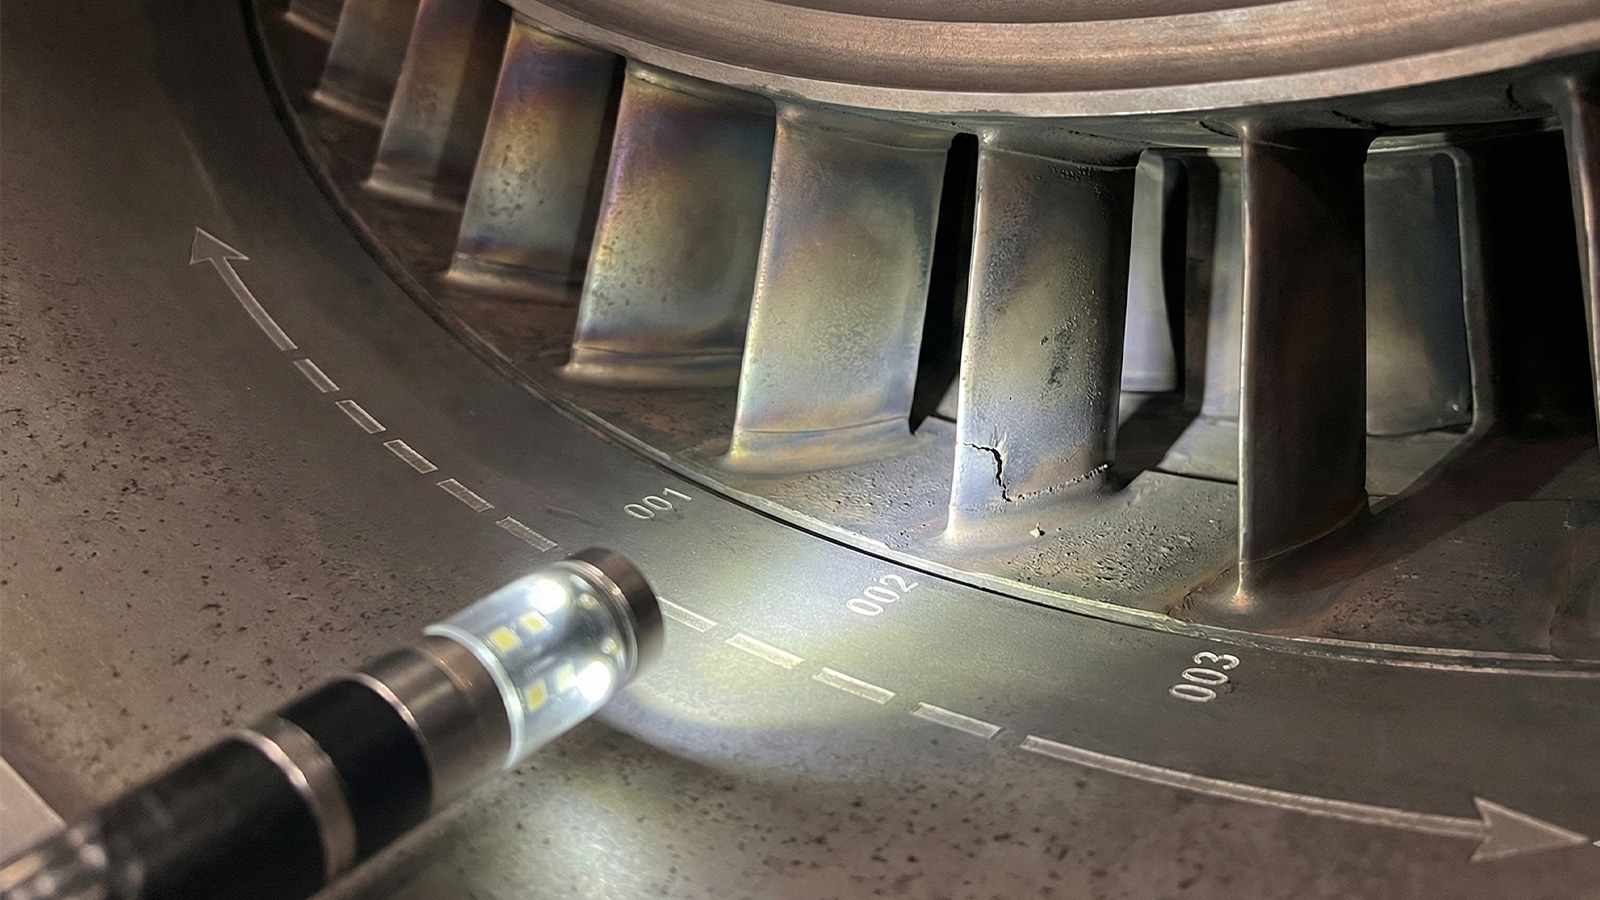
İyi bir inspection’ın temel prensiplerinden biri tekrar edilebilirliktir. Aynı blade row mümkün olduğunca benzer açı ve görüş koşullarıyla görüntülenmelidir. Böylece bir sonraki inspection sırasında önceki görüntülerle karşılaştırma yapmak ve hasarın ilerleyip ilerlemediğini anlamak kolaylaşır.
Türbin Kanatçıklarında Hangi Hasarlar Aranır?
Türbin bölgesi motorun en ağır çalışma koşullarına maruz kalan alanlarından biridir. Özellikle yüksek basınç türbini (HPT) kanatları yüksek sıcaklık ve mekanik yüklerin birleşimi nedeniyle çok dikkatli şekilde incelenir. Boroskop sırasında görülen her iz otomatik olarak servis dışı kalma anlamına gelmez. Hasarın kabul edilebilir olup olmadığı; motor tipi, komponent, hasarın konumu, boyutu, derinliği ve üretici limitlerine göre belirlenir.
1. FOD ve Nicks
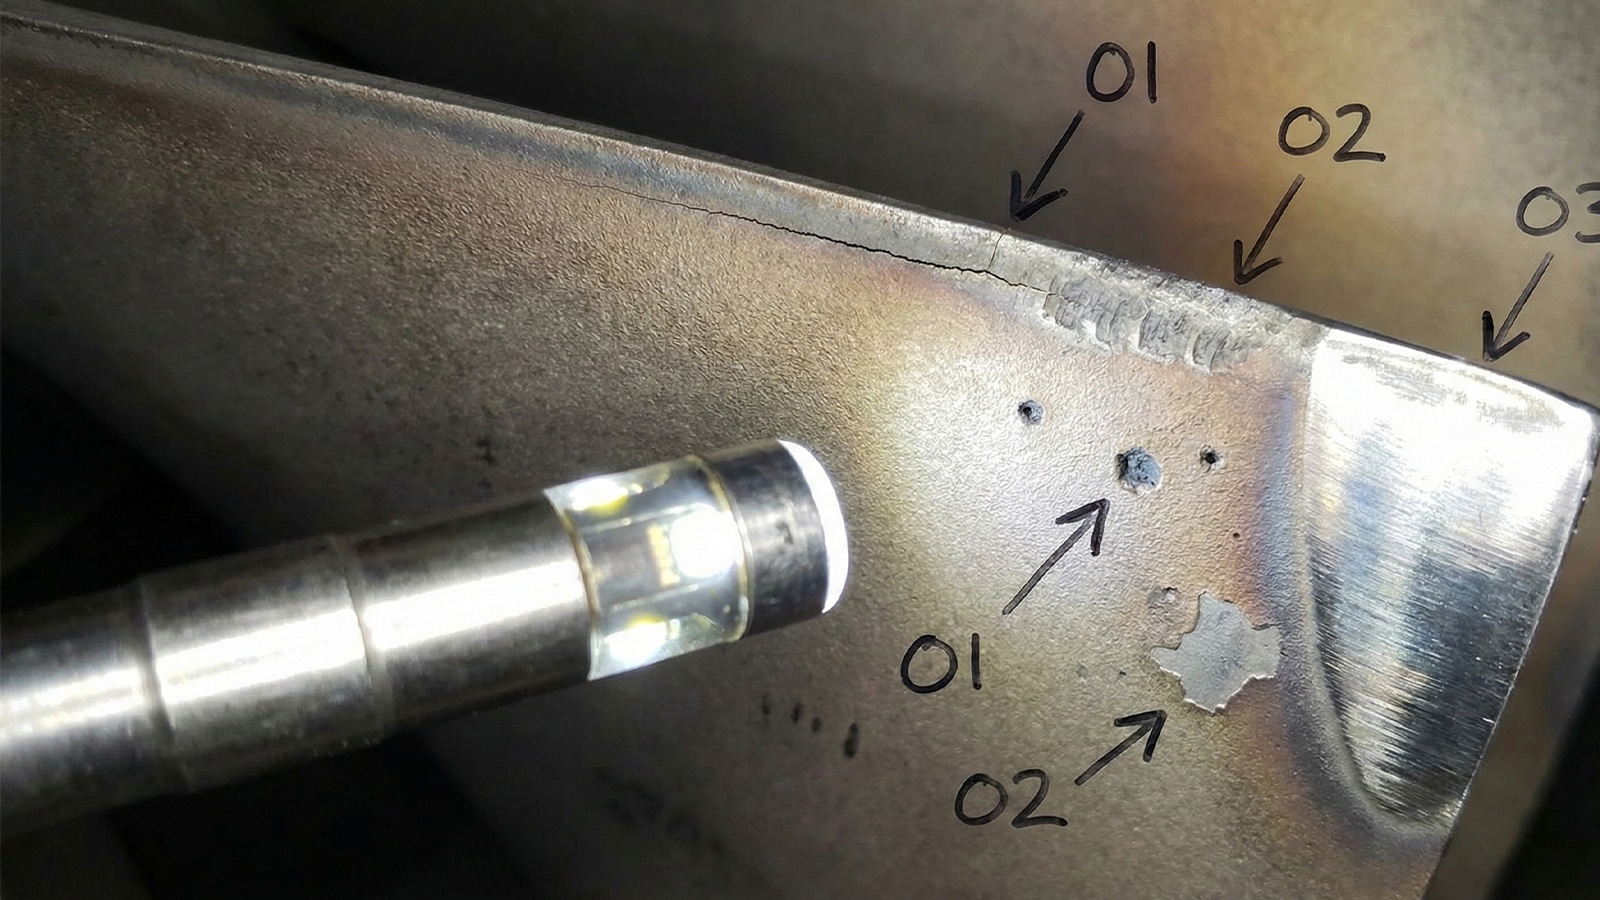
Foreign Object Damage (FOD), motor içerisine giren yabancı cisimlerin kanatlarda oluşturduğu darbe izlerini ifade eder. Kompresör ve türbin kanatlarının leading edge bölgelerinde küçük çentikler, ezilmeler ve yüzey bozuklukları görülebilir. Küçük bir nick dahi kanat üzerinde gerilme yoğunlaşmasına neden olabileceğinden, konumu ve boyutu bakım dokümanındaki limitlerle karşılaştırılmalıdır.
2. Çatlaklar
Çatlaklar boroskop inspection’ın en kritik bulguları arasındadır. Özellikle blade leading edge, trailing edge, platform, fillet ve yüksek gerilme bulunan bölgelerde çatlak belirtileri aranır. Ancak görüntüdeki her çizgi çatlak değildir. Karbon birikintisi, yüzey çizikleri, ışık yansımaları veya kaplama sınırları çatlak görünümü oluşturabilir. Şüpheli bir bulgunun değerlendirilmesi için üretici prosedürü ve gerektiğinde ilave NDT yöntemleri kullanılmalıdır.
3. Erozyon ve Aşınma
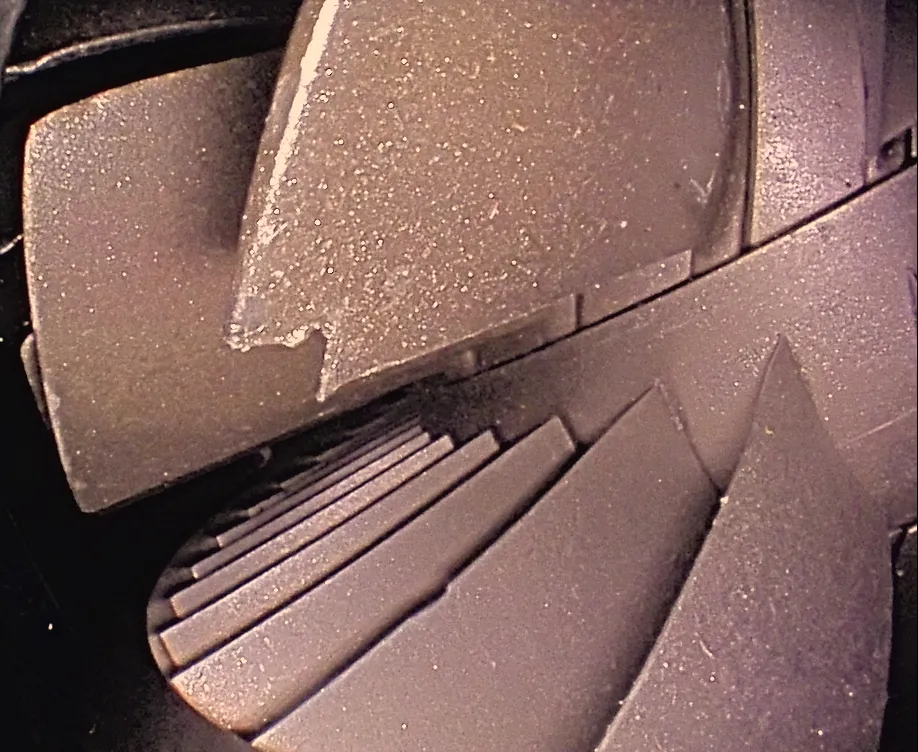
Erozyon, özellikle yüksek hızlı gaz akışına maruz kalan yüzeylerde zaman içerisinde malzeme kaybına neden olabilir. Kanadın leading edge profilinin bozulması, aerodinamik performansı etkileyebilir. Boroskop görüntüsünde normal geometriden sapmalar, yüzey pürüzlülüğü ve kenar profilinde incelme dikkat edilmesi gereken bulgulardır.
4. Thermal Barrier Coating Kaybı
Sıcak bölüm komponentlerinde kullanılan Thermal Barrier Coating (TBC), metal yüzeyin aşırı sıcaklığa karşı korunmasına yardımcı olur. Kaplamanın çatlaması, soyulması veya belirli bölgelerde kaybolması boroskop ile görülebilir. Özellikle kaplama altında metal yüzeyin açığa çıkması ve spallation belirtileri dikkatle dokümante edilmelidir.
5. Burn, Overtemperature ve Isıl Hasar
Aşırı sıcaklık veya anormal yanma koşulları türbin komponentlerinde renk değişimi, yüzey bozulması, oksidasyon ve yanma izleri oluşturabilir. Bu bulgular tek başına değerlendirilmemeli; motorun çalışma geçmişi, ilgili inspection limitleri ve diğer komponentlerdeki belirtilerle birlikte ele alınmalıdır.
6. Blade Tip Rub
Blade tip ile çevresindeki stationary structure arasında oluşan temas tip rub olarak adlandırılır. Boroskop inspection sırasında blade uçlarında sürtünme izleri, malzeme kaybı veya casing üzerinde circumferential rub belirtileri görülebilir. Tip clearance motor performansı açısından kritik olduğundan, üretici tarafından verilen ölçüm ve kabul kriterleri esas alınmalıdır.
Boroskop Görüntüsünü Değerlendirirken Nelere Bakılır?
Bir hasarın yalnızca fotoğrafını çekmek yeterli değildir. İyi bir inspection kaydı, bulgunun tam olarak nerede olduğunu ve zaman içerisinde nasıl değiştiğini gösterebilmelidir. Blade stage, blade sıra bilgisi, yaklaşık circumferential position, hasarın bulunduğu yüzey, hasar tipi ve mümkünse boyutsal ölçümü kayıt altına alınmalıdır.
Ölçüm Özelliği Neden Önemlidir?
Modern videoscope sistemlerinin bazıları görüntü üzerinden ölçüm yapılmasına olanak tanır. Bunun için sistemin uygun calibration veya measurement metodunun kullanılması gerekir. Ölçüm sonucunun güvenilirliği, kamera optiği, çalışma mesafesi, görüntü açısı, yüzey geometrisi ve kullanılan measurement teknolojisine bağlıdır. Bu nedenle ekranda görülen tek bir piksel veya tahmini ölçü, bakım limitinin yerine geçmez.
Boroskop İncelemesinin En Büyük Avantajı
Boroskop inspection’ın en önemli avantajı, motorun belirli iç bölgelerini büyük ölçüde söküm yapmadan değerlendirebilmesidir. Bu durum inspection süresini ve gereksiz component removal ihtimalini azaltabilir. Aynı zamanda erken tespit edilen hasarlar, daha büyük bir arızaya dönüşmeden önce takip veya bakım planlamasına alınabilir.
Bununla birlikte boroskop her şeyi görebilen sihirli bir kamera değildir. Görüş açısı, erişim noktası, komponent geometrisi, ışıklandırma, karbon birikintileri ve probun fiziksel olarak ulaşabildiği alanlar inspection kapsamını sınırlar. Görüntüde bir hasarın görülmemesi, komponentin kesin olarak hasarsız olduğu anlamına gelmez.
Boroskop ve Yapay Zekâ
Son yıllarda boroskop görüntülerinin yapay zekâ ile analiz edilmesi üzerine çalışmalar hız kazanmıştır. Araştırmalarda crack, burn, nick ve dent gibi hasar sınıflarının otomatik olarak tespit edilmesi için derin öğrenme tabanlı modeller kullanılmaktadır. Amaç teknisyenin yerine karar vermek değil, büyük miktardaki görüntü içerisinde şüpheli bölgelerin daha hızlı işaretlenmesini ve inspection sonuçlarının daha tutarlı hale getirilmesini sağlamaktır.
Yeni nesil bazı inspection sistemlerinde AI destekli yönlendirme ve standardize edilmiş inspection workflow’ları da kullanılmaya başlanmıştır. Bu yaklaşım, farklı teknisyenlerin aynı komponenti farklı açılardan görüntülemesi nedeniyle oluşan inspection variability problemini azaltmayı hedeflemektedir.
Inspection Sonrası Karar Nasıl Verilir?
Boroskop sırasında bir hasar bulunduğunda nihai karar yalnızca teknisyenin kişisel yorumuna bırakılmaz. İlgili engine maintenance manual, inspection manual, shop manual veya üretici tarafından yayımlanan diğer bakım dokümanlarında tanımlanan kabul ve ret kriterleri uygulanır. Hasarın ölçüsü, konumu, yönü, komponentin stage’i ve aynı bölgede bulunan diğer hasarlarla ilişkisi değerlendirilir.
Sonuç
Boroskop inspection, modern uçak motoru bakımının en değerli görsel kontrol yöntemlerinden biridir. Küçük bir erişim noktasından motorun derinliklerine ulaşabilen kamera sistemi sayesinde teknisyenler; FOD, çatlak, erozyon, coating loss, burn, tip rub ve diğer yüzey bozukluklarını motoru tamamen parçalamadan değerlendirebilir.
Ancak iyi bir boroskop inspection yalnızca iyi bir kamera kullanmakla bitmez. Doğru erişim noktası, sistematik tarama, doğru görüntü açısı, yeterli aydınlatma, uygun ölçüm tekniği ve en önemlisi üretici bakım limitlerinin doğru uygulanması gerekir. Boroskopun gerçek gücü, motorun içini göstermekten çok, o görüntüyü doğru teknik karara dönüştürebilmektir.